Bir parça çizimini eline aldığında “cnc torna mı freze mi?” sorusu çoğu zaman ilk kararın kendisidir. Yanlış tezgah seçimi; çevrim süresinin uzamasına, fazladan bağlama sayısına, takım maliyetinin artmasına ve bazen de toleransların tutturulamamasına yol açar. Bu yazıda iki tezgahın çalışma mantığını, hangi işlerde öne çıktığını ve seçimi etkileyen kriterleri, yedek parça ve makine imalatında karşılaşılan somut örneklerle ele alıyoruz. Amaç, “her zaman şu makine” diyen bir kural vermek değil, parçanın geometrisine ve üretim koşullarına göre sağlam bir karar vermenizi sağlamak.
Torna ve Freze Neden Karıştırılır?
İki tezgah da CNC ile çalıştığı, takımla malzemeyi talaş kaldırarak şekillendirdiği ve aynı atölyede yan yana durduğu için sık sık birbirinin yerine düşünülür. Özellikle yeni başlayan ekiplerde şu düşünce yaygındır: “Her ikisi de metal işliyor, bir tezgahta yapılabilen her şey diğerinde de yapılabilir.” Bu kısmen doğru, ama pratikte büyük bir fark yaratır. Bir parçayı yanlış tezgahta işlemek, ya çok daha uzun sürer ya da kalitesini düşürür.
Karıştırılmanın bir nedeni de modern makinelerin sınırlarının bulanıklaşmasıdır. Canlı takımlı torna tezgahları, bir miktar freze operasyonu yapabilir; çok eksenli freze tezgahları ise silindirik parçalarda döner eksen kullanarak torna benzeri işler çıkarabilir. Yine de bu makinelerin güçlü olduğu alanlar hâlâ farklıdır ve bu farkı bilmek, doğru yatırım ve doğru planlama için şarttır.
Temel Fark: Kesici Hareketi mi, İş Parçası Hareketi mi?
Aradaki temel ayrım, hangi hareketin nerede gerçekleştiğidir. Bu ayrım, hangi geometrinin hangi tezgahta kolay üretileceğini doğrudan belirler.
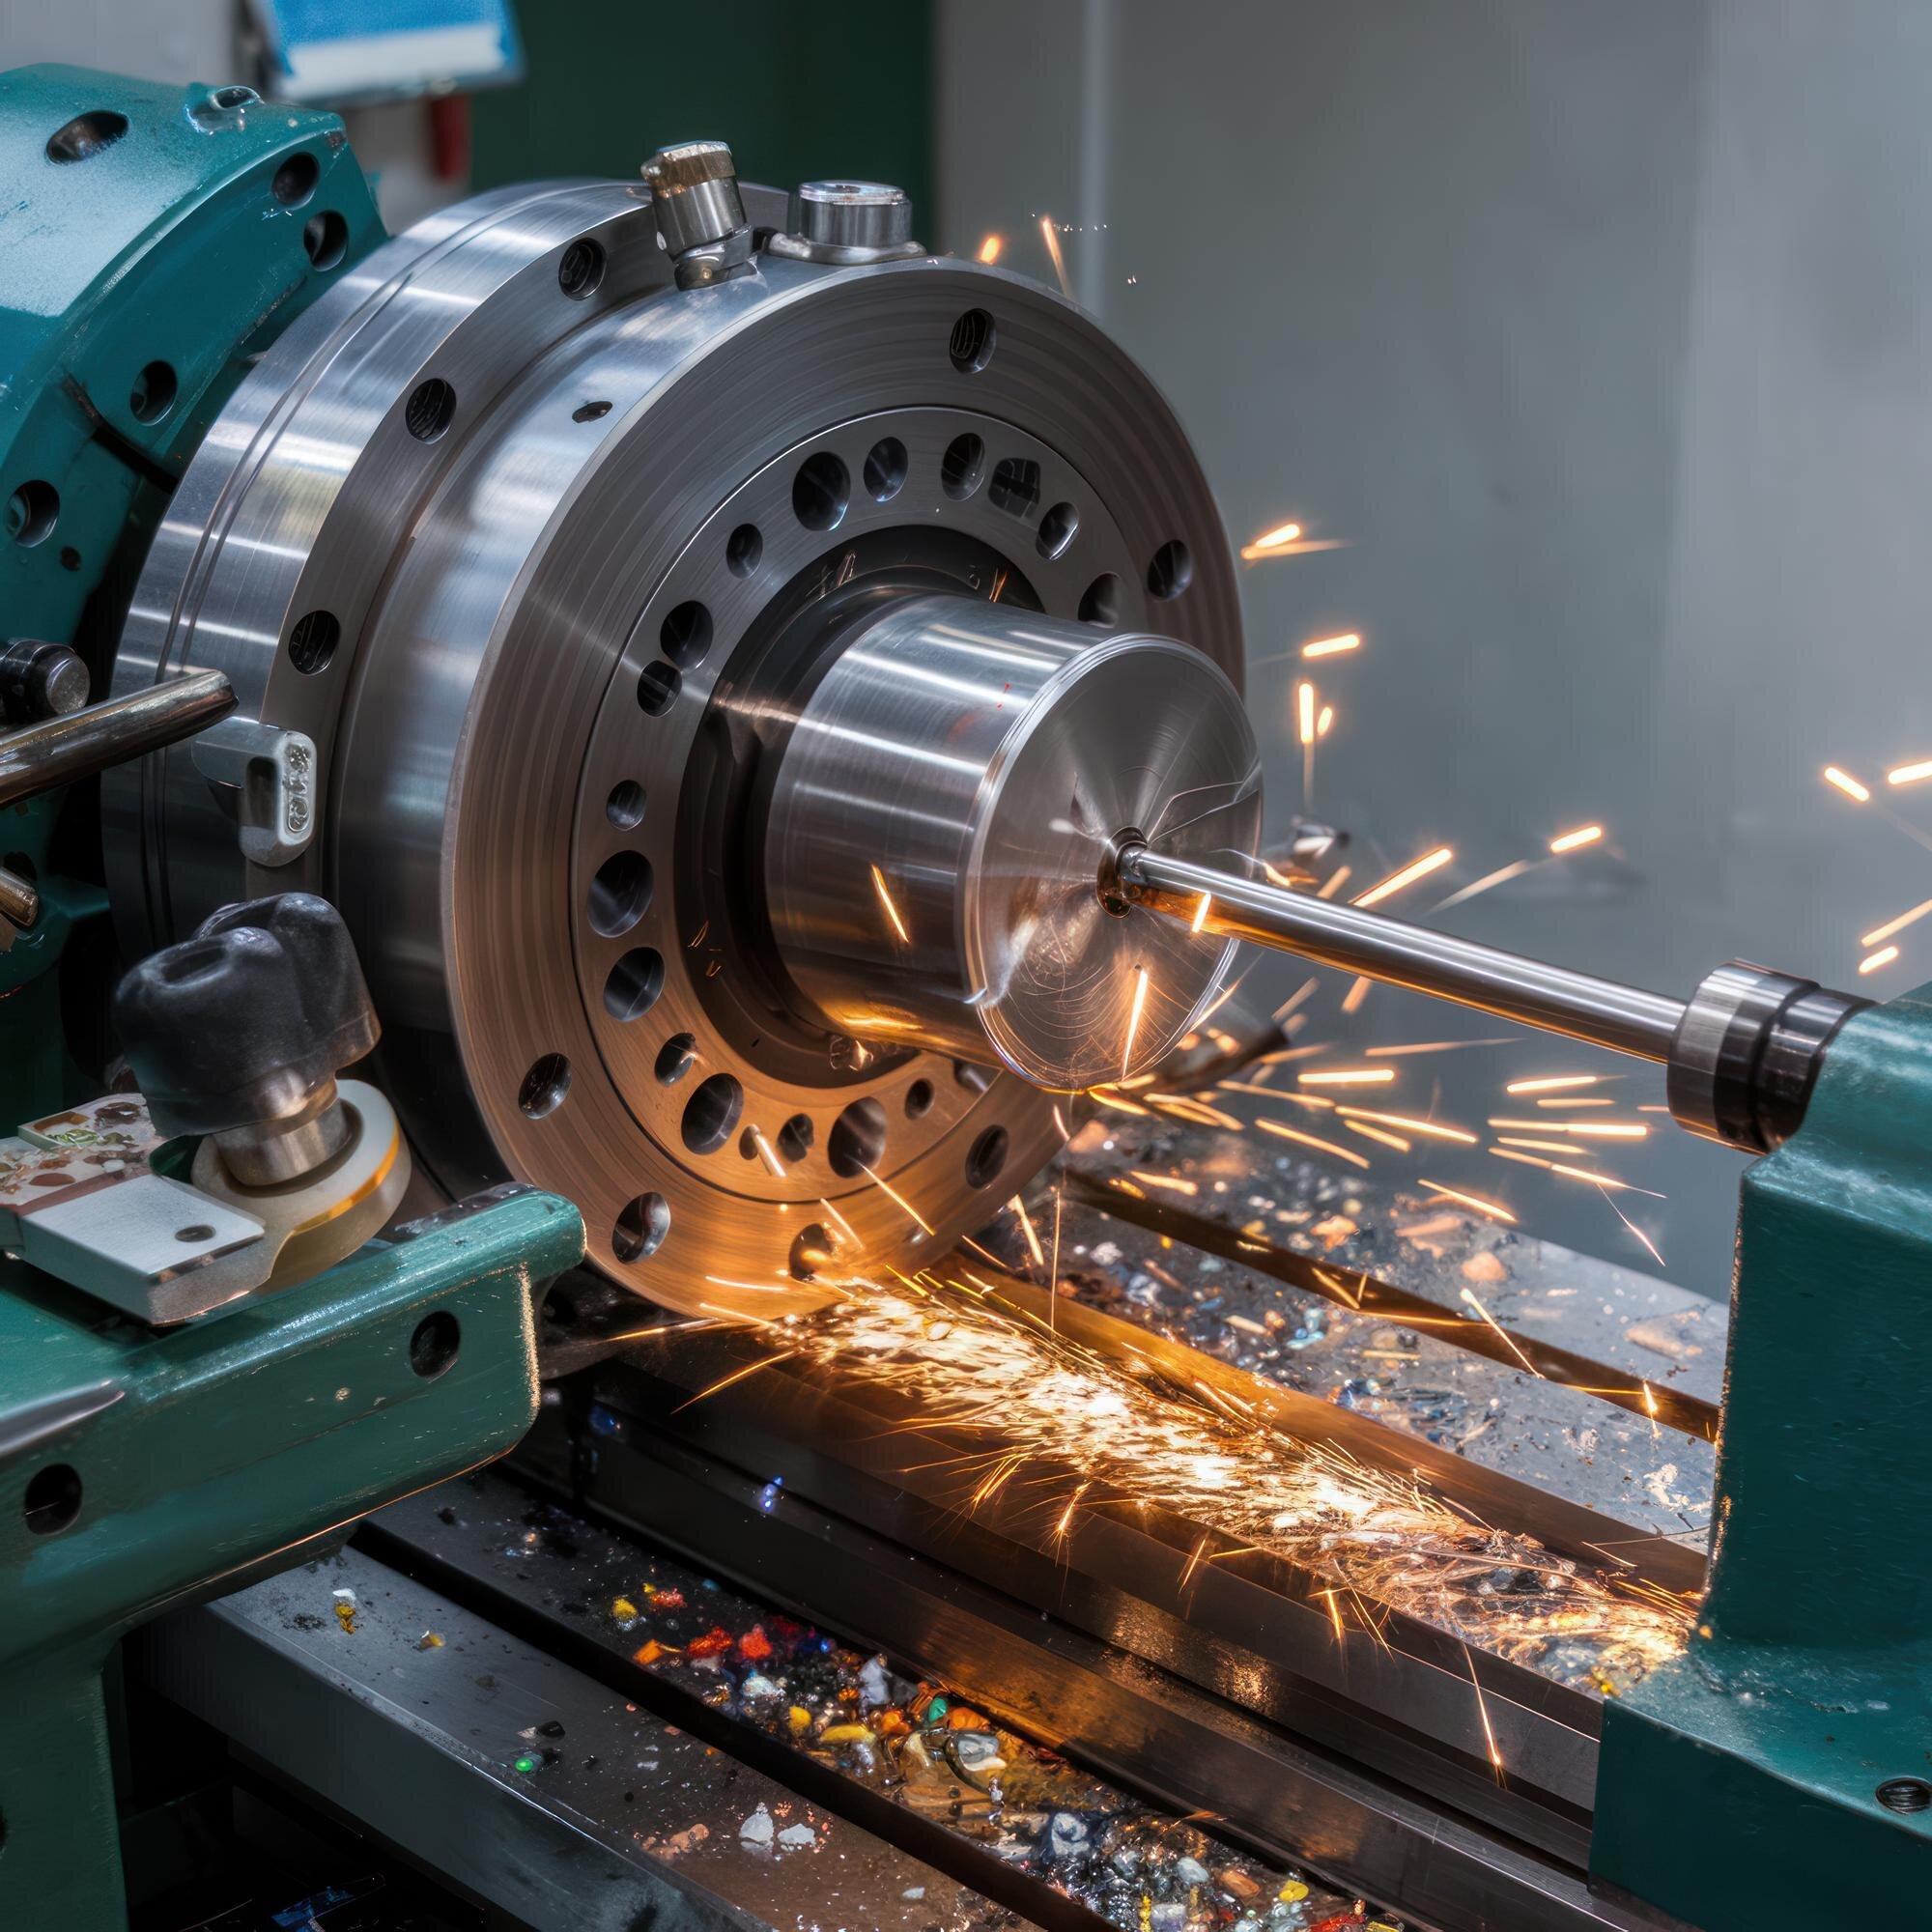
- CNC torna: İş parçası ana mil tarafından döndürülür. Kesici takım ise genellikle sabit bir eksende, X ve Z yönlerinde ilerler. Talaş, parçanın dönme ekseni etrafında sürekli bir yüzeyden kaldırılır. Bu nedenle torna, dönel simetriye sahip parçalar için doğaldır.
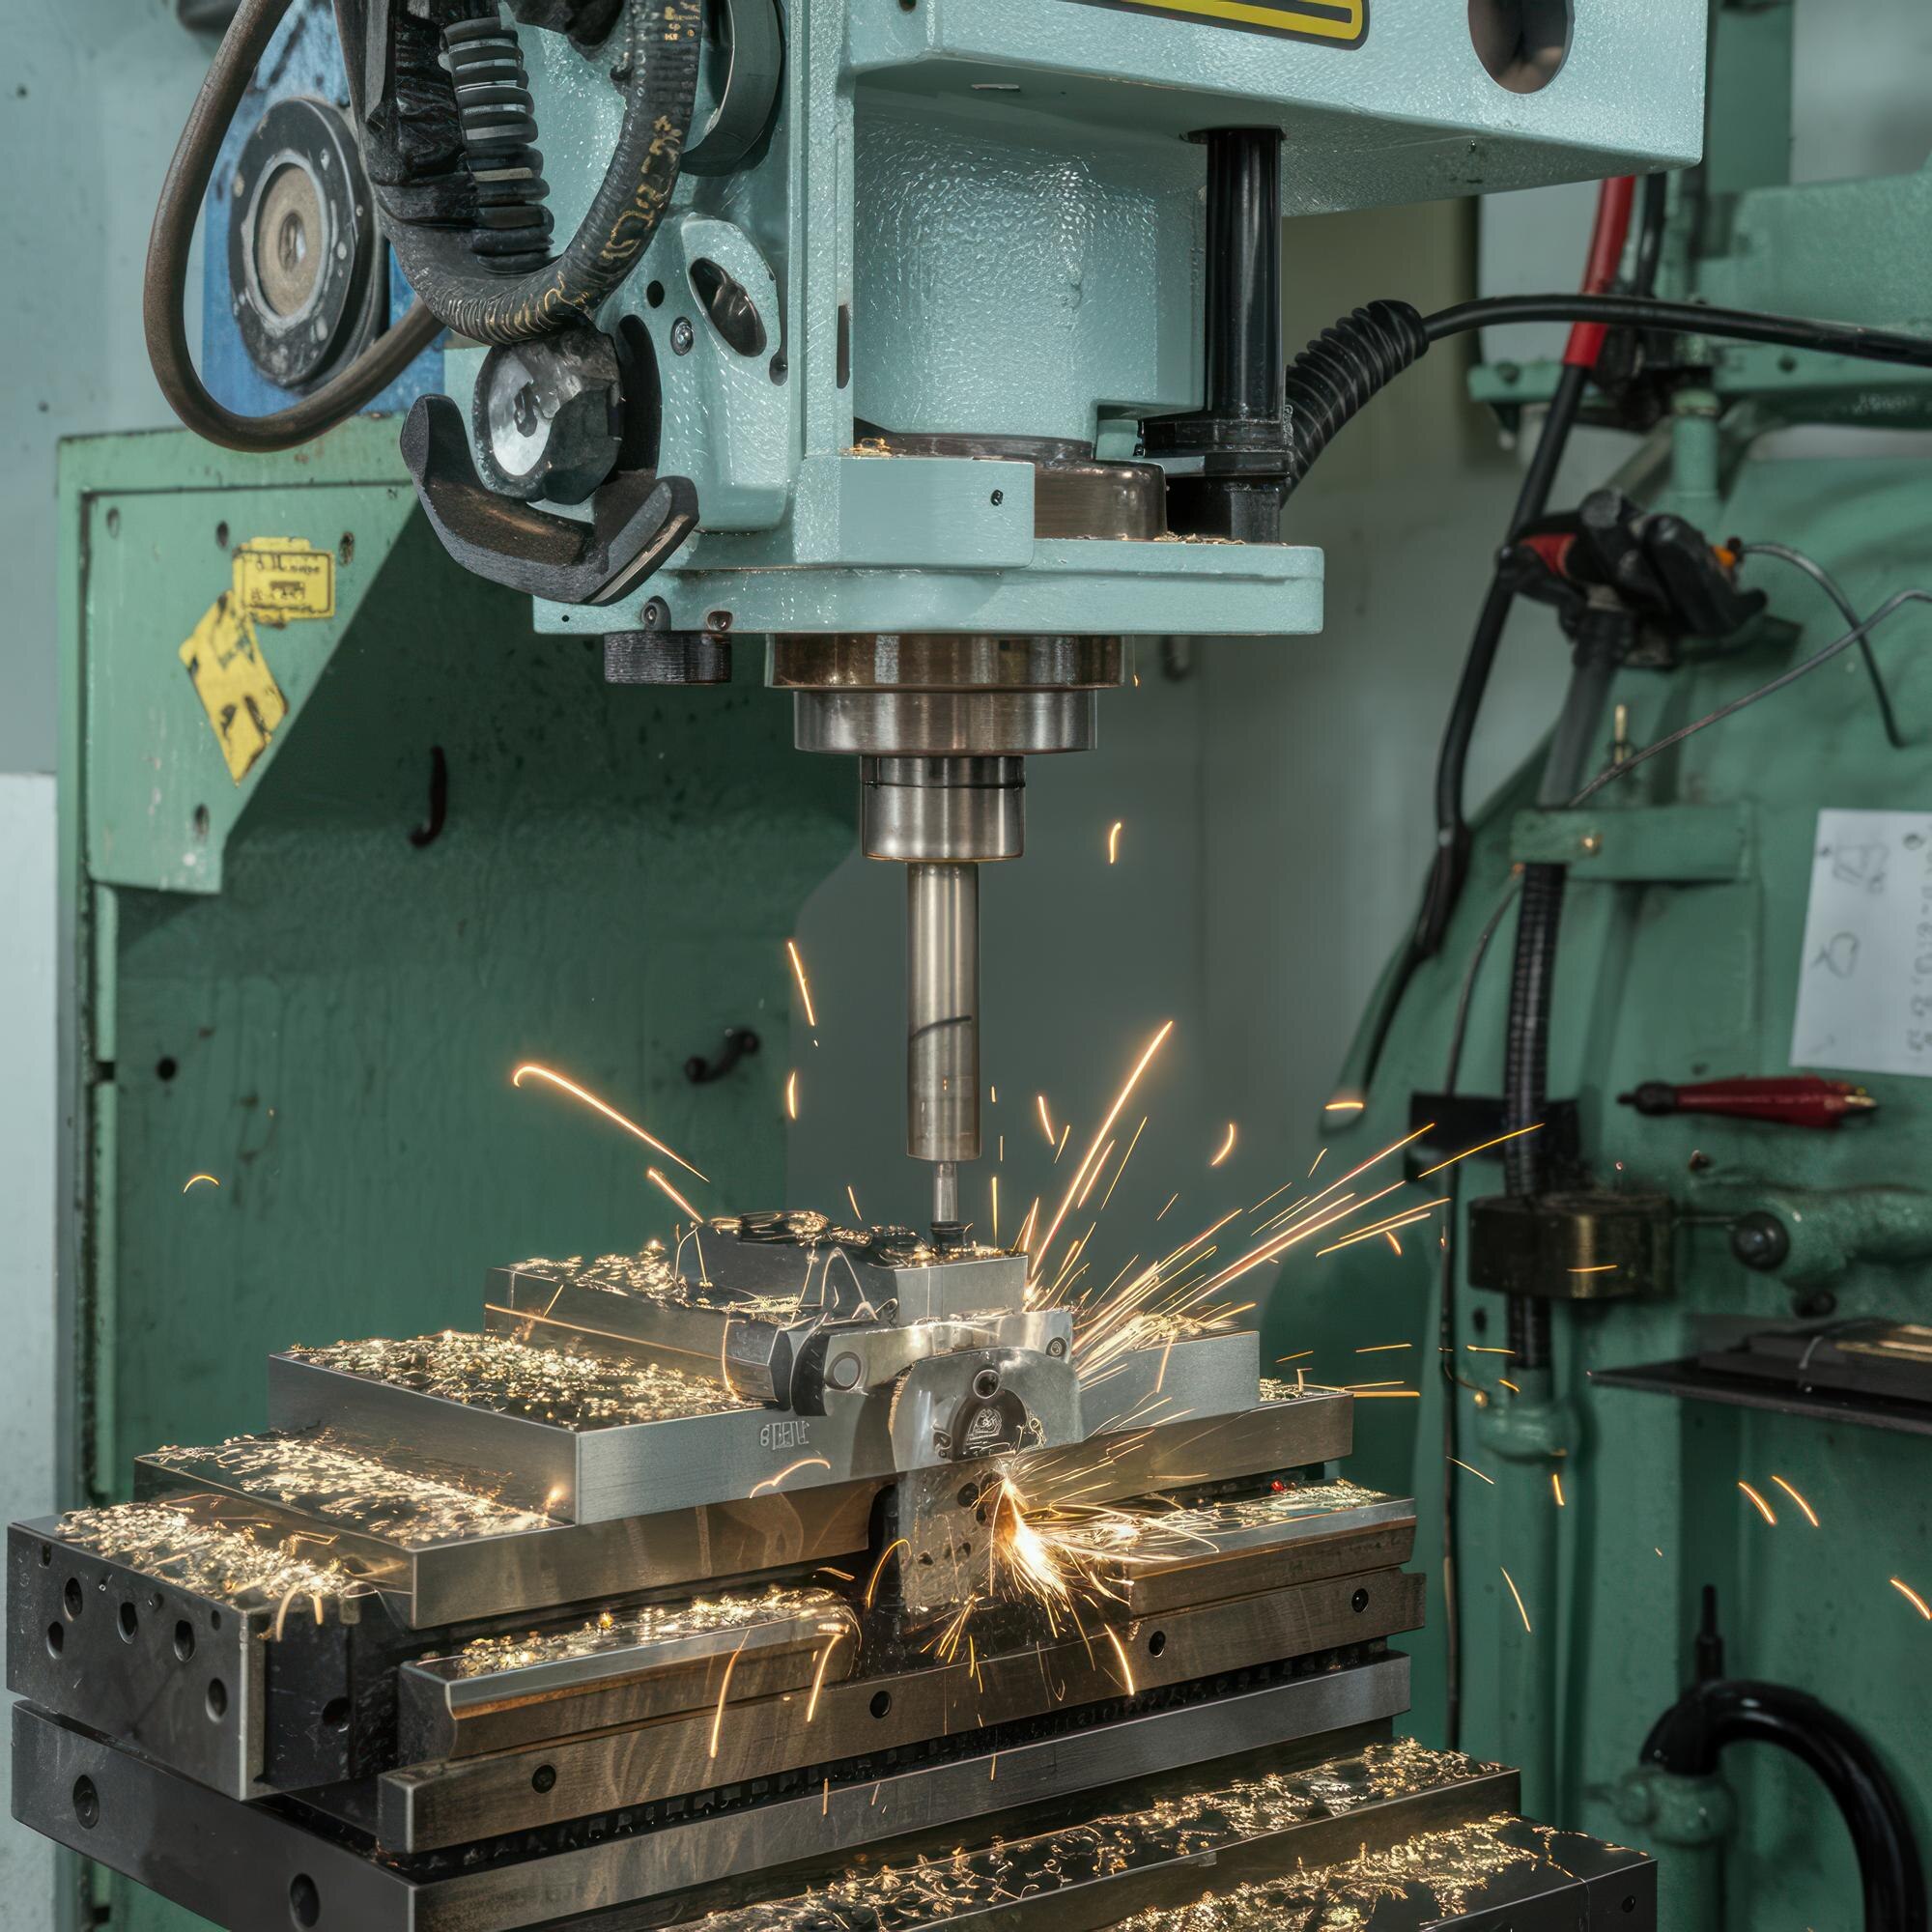
- CNC freze: Kesici takım döner, iş parçası ise tezgah tablasına bağlanır ve X, Y, Z eksenlerinde hareket eder (üç eksen tezgahta). Talaş, takımın parçanın üzerinde yaptığı çok yönlü hareketlerle kaldırılır. Bu yapı, düz yüzeyler, cepler, kanallar ve karmaşık üç boyutlu şekiller için uygundur.
Bu mantığı bir cümleyle özetlemek gerekirse: parça dönüyorsa torna, takım dönüyorsa freze düşünmek ilk elemeyi yapmanızı sağlar. Tabii bu, tek başına yeterli bir kural değildir; dönel bir parça üzerinde yoğun freze işi varsa karar daha dikkatli verilmelidir.
CNC Torna Hangi İşlerde Öne Çıkar?
Torna tezgahının gücü, sürekli dönen bir kesme hareketinin ürettiği verimlilik ve dönel simetride elde edilen yüksek doğruluktur. Aynı bağlama içinde dış çap, iç çap, kademe, konik, oluk ve dış dişlerin işlenebilmesi, konsantriklik ve eksenlilik gereksinimlerini de büyük ölçüde korur.
Silindirik ve Konik Parçalar
Miller, pimler, akslar, bağlantı elemanları, valf gövdeleri ve hidrolik sistemlerde kullanılan silindirik parçalar tornanın en tipik işleridir. Kademeli miller, dış çaplarında farklı toleranslar taşıyan parçalar ve konik yüzeyli bileşenler, tek bir bağlamada tornada işlendiğinde hem süre hem de eksenlilik açısından avantaj sağlar.
Örneğin bir yedek parça olarak üretilecek bir tahrik mili düşünün. Üzerinde kademeler, bir konik geçiş ve iki farklı çapta yataklanma yüzeyi bulunuyorsa, bunların hepsi torna tezgahında aynı eksene göre işlenebilir. Her yüzeyin ayrı bağlamada işlenmesi, eksenler arasında küçük kaymalara yol açabilir ve bu da yatak montajında sorun çıkarır. Torna burada hem tekrarlanabilirlik hem de eksen hizalaması sağlar.
Konik yüzeyler için de benzer bir mantık geçerlidir. Konik geçmeler, konik mil uçları ve konik buşlar, torna tezgahında dönel bir yüzey olarak kolayca oluşturulur. Freze ile benzer bir konik yüzeyi elde etmek mümkündür, ancak bu genellikle daha fazla bağlama, daha karmaşık programlama ve daha uzun işlem süresi gerektirir.
Dişli Milleri, Burçlar ve Yataklar
Dişli milleri, burçlar, yatak kovanları ve kayar yatak gövdeleri de torna ile üretilen tipik parçalardır. Burçlarda iç ve dış çap arasındaki konsantriklik, torna tezgahında tek bağlamada çok daha kolay sağlanır. Yatak kovanlarında iç çapın hassasiyeti, yataklanan milin çalışma ömrünü doğrudan etkiler; bu yüzden iç ve dış yüzeyin aynı bağlamada işlenmesi büyük önem taşır.
Dişli mili gibi parçalarda ise iki aşamalı bir yaklaşım sık görülür: önce tornada kaba ve ince dönel yüzeyler işlenir, ardından diş açma, kanal veya anahtar yolu gibi detaylar için gerekirse freze ya da özel bir diş açma yöntemi kullanılır. Canlı takımlı bir torna tezgahı varsa, bazı ek işlemler aynı kurulumda tamamlanabilir ve bu da bağlama hatasını azaltır.
Torna ile seri üretimde çevrim süresinin kısa olmasının bir nedeni, talaşın sürekli ve düzenli biçimde kaldırılmasıdır. Dönel parçalarda bu, kesme kuvvetinin dengeli dağılmasına ve daha öngörülebilir bir işleme sürecine katkı sağlar.
Freze Tezgahı Hangi İşlerde Öne Çıkar?
Freze tezgahı, düz yüzeyler, cepler, kanallar, delikler ve karmaşık üç boyutlu geometriler için tasarlanmış bir makinedir. Kesici takımın dönerken farklı yönlerde hareket edebilmesi, parçanın birden fazla yüzeyinin işlenmesine olanak tanır. Özellikle kalıp, aparat, gövde ve blok parçalarında freze vazgeçilmezdir.
Kanal, Cep ve Yüzey İşlemleri
Bir kalıp plakasının üst yüzeyini düzleştirmek, içindeki bir cebi açmak, yan yüzeyde bir kanal oluşturmak ya da bir anahtar yolu işlemek freze işleridir. Bu işlerde takım, parçanın üzerinde kontrollü bir yol izler ve talaşı katman katman kaldırır. Cep işlemlerinde takım yolu ve kademe derinliği, yüzey kalitesi ve takım ömrü açısından kritik öneme sahiptir.
Bir yedek parça örneği olarak, bir pompa gövdesinin yan yüzeyindeki delik ve oyuk kombinasyonunu ele alalım. Bu gövdede birden fazla yönden erişim gerekiyorsa, freze tezgahında doğru bağlama ve gerekirse döner tabla kullanımıyla tüm yüzeyler işlenebilir. Torna bu geometriyi tek bağlamada karşılayamaz; çünkü gövde dönel değildir.
Kanal işlemlerinde de freze avantajlıdır. Düz kanallar, T-kanallar, kuyruk kanalları ve açık yuvalar, freze ile doğru takım seçimiyle üretilebilir. Ancak bu tür işlerde takım çapı, uzunluk ve kesme parametreleri, hem yüzey kalitesini hem de takım ömrünü belirler. Dar ve derin kanallarda titreşim riski arttığı için kesme hızı ve ilerleme dengesi özellikle dikkatle ayarlanmalıdır.
Karmaşık Geometri ve Çoklu Yüzey
Freze tezgahının asıl gücü, karmaşık geometriyi tek ya da az sayıda bağlamayla üretebilmesidir. Üç eksenli bir tezgahta, parçanın birçok yüzeyine erişim için bağlama değiştirmek gerekebilir. Dört veya beş eksenli tezgahlarda ise bu sayı önemli ölçüde azalır ve farklı açılardaki yüzeyler daha az kurulumla işlenebilir.
Kalıp imalatında bu özellik özellikle önemlidir. Kalıp boşluklarındaki eğimli yüzeyler, kontur işlemeleri ve derin cepler, freze tezgahında programlanarak üretilir. Bu süreçte CAM yazılımı, takım yolunun oluşturulması ve simülasyonla çarpışma kontrolü yapılması açısından büyük kolaylık sağlar. Yine de karmaşık geometrilerde takım yolu ne kadar iyi tasarlanmışsa da, bağlama ve parça sabitleme doğru değilse sonuç beklenen kaliteye ulaşmaz.
Freze için dikkat edilmesi gereken bir nokta da yüzey pürüzlülüğüdür. Büyük yüzeylerde kaba işlemeden sonra ince işleme yapılması, takım yolunun adım aralığının dikkatle seçilmesi ve uygun kesici geometrisinin kullanılması gerekir. Bu adımlar atlandığında, parça ölçüsel olarak doğru olsa bile yüzey kalitesi istenen seviyede olmayabilir.
Karar Kriterleri: Geometri, Adet, Tolerans ve Malzeme
Torna mı freze mi sorusuna cevap verirken yalnızca parça şekline bakmak yeterli değildir. Aşağıdaki dört kriter, kararın gerçek üretim koşullarına oturmasını sağlar.
1. Geometri: Parçanın ana gövdesi dönel mi, yoksa prizmatik mi? Dönel simetri baskınsa torna, düz yüzey ve cep ağırlıklıysa freze öncelikli değerlendirilmelidir. Karma bir geometri varsa, iki tezgahın birlikte kullanılacağı bir süreç planlamak genellikle en verimli yoldur.
2. Üretim adedi: Tek parça ya da küçük seri üretimde, programlama ve bağlama süresi toplam maliyette önemli bir yer tutar. Seri üretimde ise çevrim süresi ve otomasyon imkânları öne çıkar. Dönel bir parçanın yüksek adetle üretiminde torna genellikle daha kısa çevrim süresi sunar. Prizmatik parçaların seri üretiminde ise freze tezgahına uygun bağlama aparatları ve otomasyon çözümleri ile verimlilik artırılabilir.
3. Tolerans: Dönel yüzeyler arasındaki konsantriklik ve eksenlilik gereksinimleri yüksekse, tek bağlamada işlemenin önemi artar. Torna bu konuda avantajlıdır. Düzlemsellik, paralellik ve pozisyon toleransları ağırlıklı ise freze tezgahında doğru referans yüzeyleri ve bağlama ile iyi sonuç alınabilir. Tolerans kararı verirken, tezgahın kapasitesi kadar ölçüm ve kontrol süreci de değerlendirilmelidir.
4. Malzeme: Malzeme türü, takım seçimini ve kesme parametrelerini etkiler, ancak torna ile freze arasındaki temel seçimi genellikle geometri ve adet belirler. Yine de sert çeliklerde, paslanmaz çeliklerde veya titanyumda kesme kuvvetleri ve ısı yönetimi büyük önem taşır. Bu tür malzemelerde tezgahın rijitliği, soğutma sistemi ve takım ömrü de karara dahil edilmelidir.
Pratik Karar Adımları ve Örnek Senaryolar
Teoriyi uygulamaya dökmek için aşağıdaki adımları izleyebilirsiniz:
- Parçanın ana gövdesini belirleyin: Parçayı bir eksen etrafında döndürdüğünüzde anlamlı bir simetri varsa dönel gövdeden söz edersiniz. Yoksa prizmatik olarak değerlendirin.
- Dönel olmayan özellikleri listeleyin: Cepler, kanallar, delikler, eğimli yüzeyler gibi özellikleri ayrı bir listede toplayın.
- Tolerans ilişkilerini çıkarın: Hangi yüzeyler birbirine göre hassas konumlandırılmalı? Bu yüzeyleri tek bağlamada işlemek mümkün mü?
- Bağlama sayısını tahmin edin: Her iki tezgahta da gerekli bağlama sayısını hesaplayın. Bağlama değişimi, hata riskini ve süreyi artırır.
- Adeti ve çevrim süresini değerlendirin: Seri üretimde kısa çevrim süresi kazandıran tezgahı önceliklendirin.
- Hibrit senaryoyu düşünün: Gerekirse torna ve freze birlikte kullanılabilir. Bu durumda operasyon sırasını ve ara kontrol noktalarını belirleyin.
Birkaç örnek senaryo bu adımları somutlaştırır:
Senaryo A — Yan yüzeyinde anahtar yolu olan kademeli mil: Ana gövde dönel olduğu için torna ile başlanır. Kademeler, konik geçiş ve dış çaplar tek bağlamada işlenir. Anahtar yolu ise freze ile açılır, çünkü bu özellik dönel simetriye uymaz. Burada iki tezgahın sırası önemlidir: önce tornada ana geometri tamamlanır, ardından freze ile detay işlenir.
Senaryo B — Dört yüzünde delik ve cep bulunan blok parça: Gövde prizmatiktir. Freze tezgahı, uygun bağlama ve gerekirse döner tabla ile tüm yüzeyleri işlemek için en uygun seçenektir. Torna bu parçanın ana geometrisini karşılamaz.
Senaryo C — Flanş üzerinde cıvata delikleri ve merkezi delik: Flanş dönel bir parçadır, bu nedenle dış çap ve merkezi delik tornada işlenir. Cıvata delikleri ise yuvarlak bir dizi üzerinde yer aldığı için canlı takımlı torna veya freze ile açılabilir. Adet yüksekse ve canlı takımlı tezgah mevcutsa tek kurulumda tamamlamak verimli olabilir.
Senaryo D — Kalıp plakasında kontur ve kanal: Plaka prizmatiktir ve üzerinde karmaşık konturlar bulunur. Freze tezgahı ana işlem için kullanılır. Plakanın kenarlarındaki delikler ve referans yüzeyleri, aynı bağlamada ya da sonraki bağlamalarda tamamlanır.
Sık Yapılan Hatalar ve Son Değerlendirme
Torna ve freze seçiminde en sık yapılan hatalardan biri, tezgahı alışkanlığa göre seçmektir. “Bu parçayı hep freze yapıyoruz” ya da “torna her zaman daha hızlıdır” gibi genellemeler, parçanın gerçek geometrisini ve tolerans ilişkilerini göz ardı eder. Her parça için yeniden değerlendirme yapmak, uzun vadede çok daha iyi sonuç verir.
Bir diğer hata, bağlama sayısını küçümsemektir. Her bağlama değişimi, referans kaybı ve hata riski demektir. Bu yüzden operasyon planı yapılırken, bağlama sayısını minimumda tutmaya çalışmak önemlidir. Tek bağlamada yapılabilecek işlerin bölünmesi, gereksiz süre ve kalite riski yaratabilir.
Üçüncü hata ise hibrit süreçleri ihmal etmektir. Torna ve freze birlikte kullanıldığında en verimli sonuçlar alınabilir; ancak bu durumda ara kontrol noktaları, referans yüzeylerinin korunması ve operasyon sırasının doğru planlanması gerekir. Özellikle ilk parçada ölçüm ve doğrulama yapılmadan seriye geçmek, sonradan düzeltilmesi güç hatalara yol açabilir.
Son olarak, tezgah seçimi tek başına bir karar değildir. Malzeme, takım altyapısı, yazılım desteği, operatör becerisi ve kalite kontrol kapasitesi de sonucu etkiler. Bu yüzden karar verirken yalnızca “hangi tezgah daha uygun” sorusunu değil, “bu parçayı en az hata ve en kısa sürede nasıl üretebilirim” sorusunu sormak daha doğru bir yaklaşımdır.
Özetle: parça dönel ve eksen hizalaması kritikse torna, prizmatik ve çok yüzeyli karmaşık geometri varsa freze öncelikli değerlendirilmelidir. Karma parçalarda ise iki tezgahın sırayla kullanıldığı planlı bir süreç çoğu zaman en iyi sonucu verir. Bu rehberdeki kriterleri kendi parçalarınız üzerinde uygulayarak, bir sonraki üretim kararınızı daha sağlam bir zemine oturtabilirsiniz.