Freze tezgahı fikstür tasarımı, parçanın işleme boyunca doğru konumda, tekrarlanabilir biçimde ve güvenle tutulmasını sağlayan bağlama aparatlarının planlanması işidir. Tasarımı zayıf bir fikstür, en iyi tezgahta ve en kaliteli takımla yapılan işlemi bile bozabilir. Bu yazıda, yedek parça ve kalıp imalatında sık karşılaşılan durumlar üzerinden fikstür tasarımında dikkat edilmesi gereken noktaları adım adım ele alıyoruz.
Fikstür Nedir ve Neden Önemlidir?
Fikstür, iş parçasını tezgaha göre sabit bir konuma getiren, o konumda tutan ve kesme kuvvetlerine karşı yerinden oynamasını engelleyen yardımcı donanımdır. Basit bir mengene de bir fikstür sayılabilir, ancak karmaşık parçalarda fikstür; konumlandırma elemanları, sıkma mekanizması, gövde ve takım yönlendirme gibi parçalardan oluşan özel bir sistem haline gelir.
Fikstürün önemi üç temel noktada toplanır:
- Tekrarlanabilirlik: Aynı parçanın her seferinde aynı konuma bağlanması, seri üretimde boyutsal tutarlılığın temelidir.
- Verimlilik: İyi tasarlanmış bir fikstür, bağlama süresini kısaltır ve parça değişimini hızlandırır. Tezgahın boşta beklediği süre azalır.
- Güvenlik ve kalite: Parçanın işleme sırasında kayması hem iş güvenliği riski hem de hurda anlamına gelir. Titreşim kaynaklı yüzey bozukluklarını da fikstürün rijitliği belirler.
Hilal Makina’nın yedek parça ve kalıp imalatında olduğu gibi, aynı ürünün tekrar tekrar üretildiği atölyelerde fikstüre yapılan yatırım genellikle kendini kısa sürede geri öder. Tek seferlik işlerde ise çoğu zaman standart bağlama elemanlarıyla yetinmek daha akılcıdır.
Parça Analizi: Bağlama Noktalarını Doğru Belirlemek
Fikstür tasarımına başlamadan önce parçayı mühendislik gözüyle incelemek gerekir. Bu aşamada şu soruların cevabını netleştirin:
- Parçanın hangi yüzeyleri işlenecek, hangileri referans olarak kullanılacak?
- Resimdeki ölçülendirme hangi referans yüzeye göre yapılmış? Fikstürde bu referansı koruyabilir miyiz?
- Parça üzerinde bağlama için güvenli, düz ve yeterince büyük yüzeyler var mı?
- Parçanın ağırlık merkezi nerede ve işleme sırasında hangi yönde devrilme eğilimi gösterebilir?
- İnce duvarlı, esnek veya ısıl deformasyona açık bölgeler var mı?
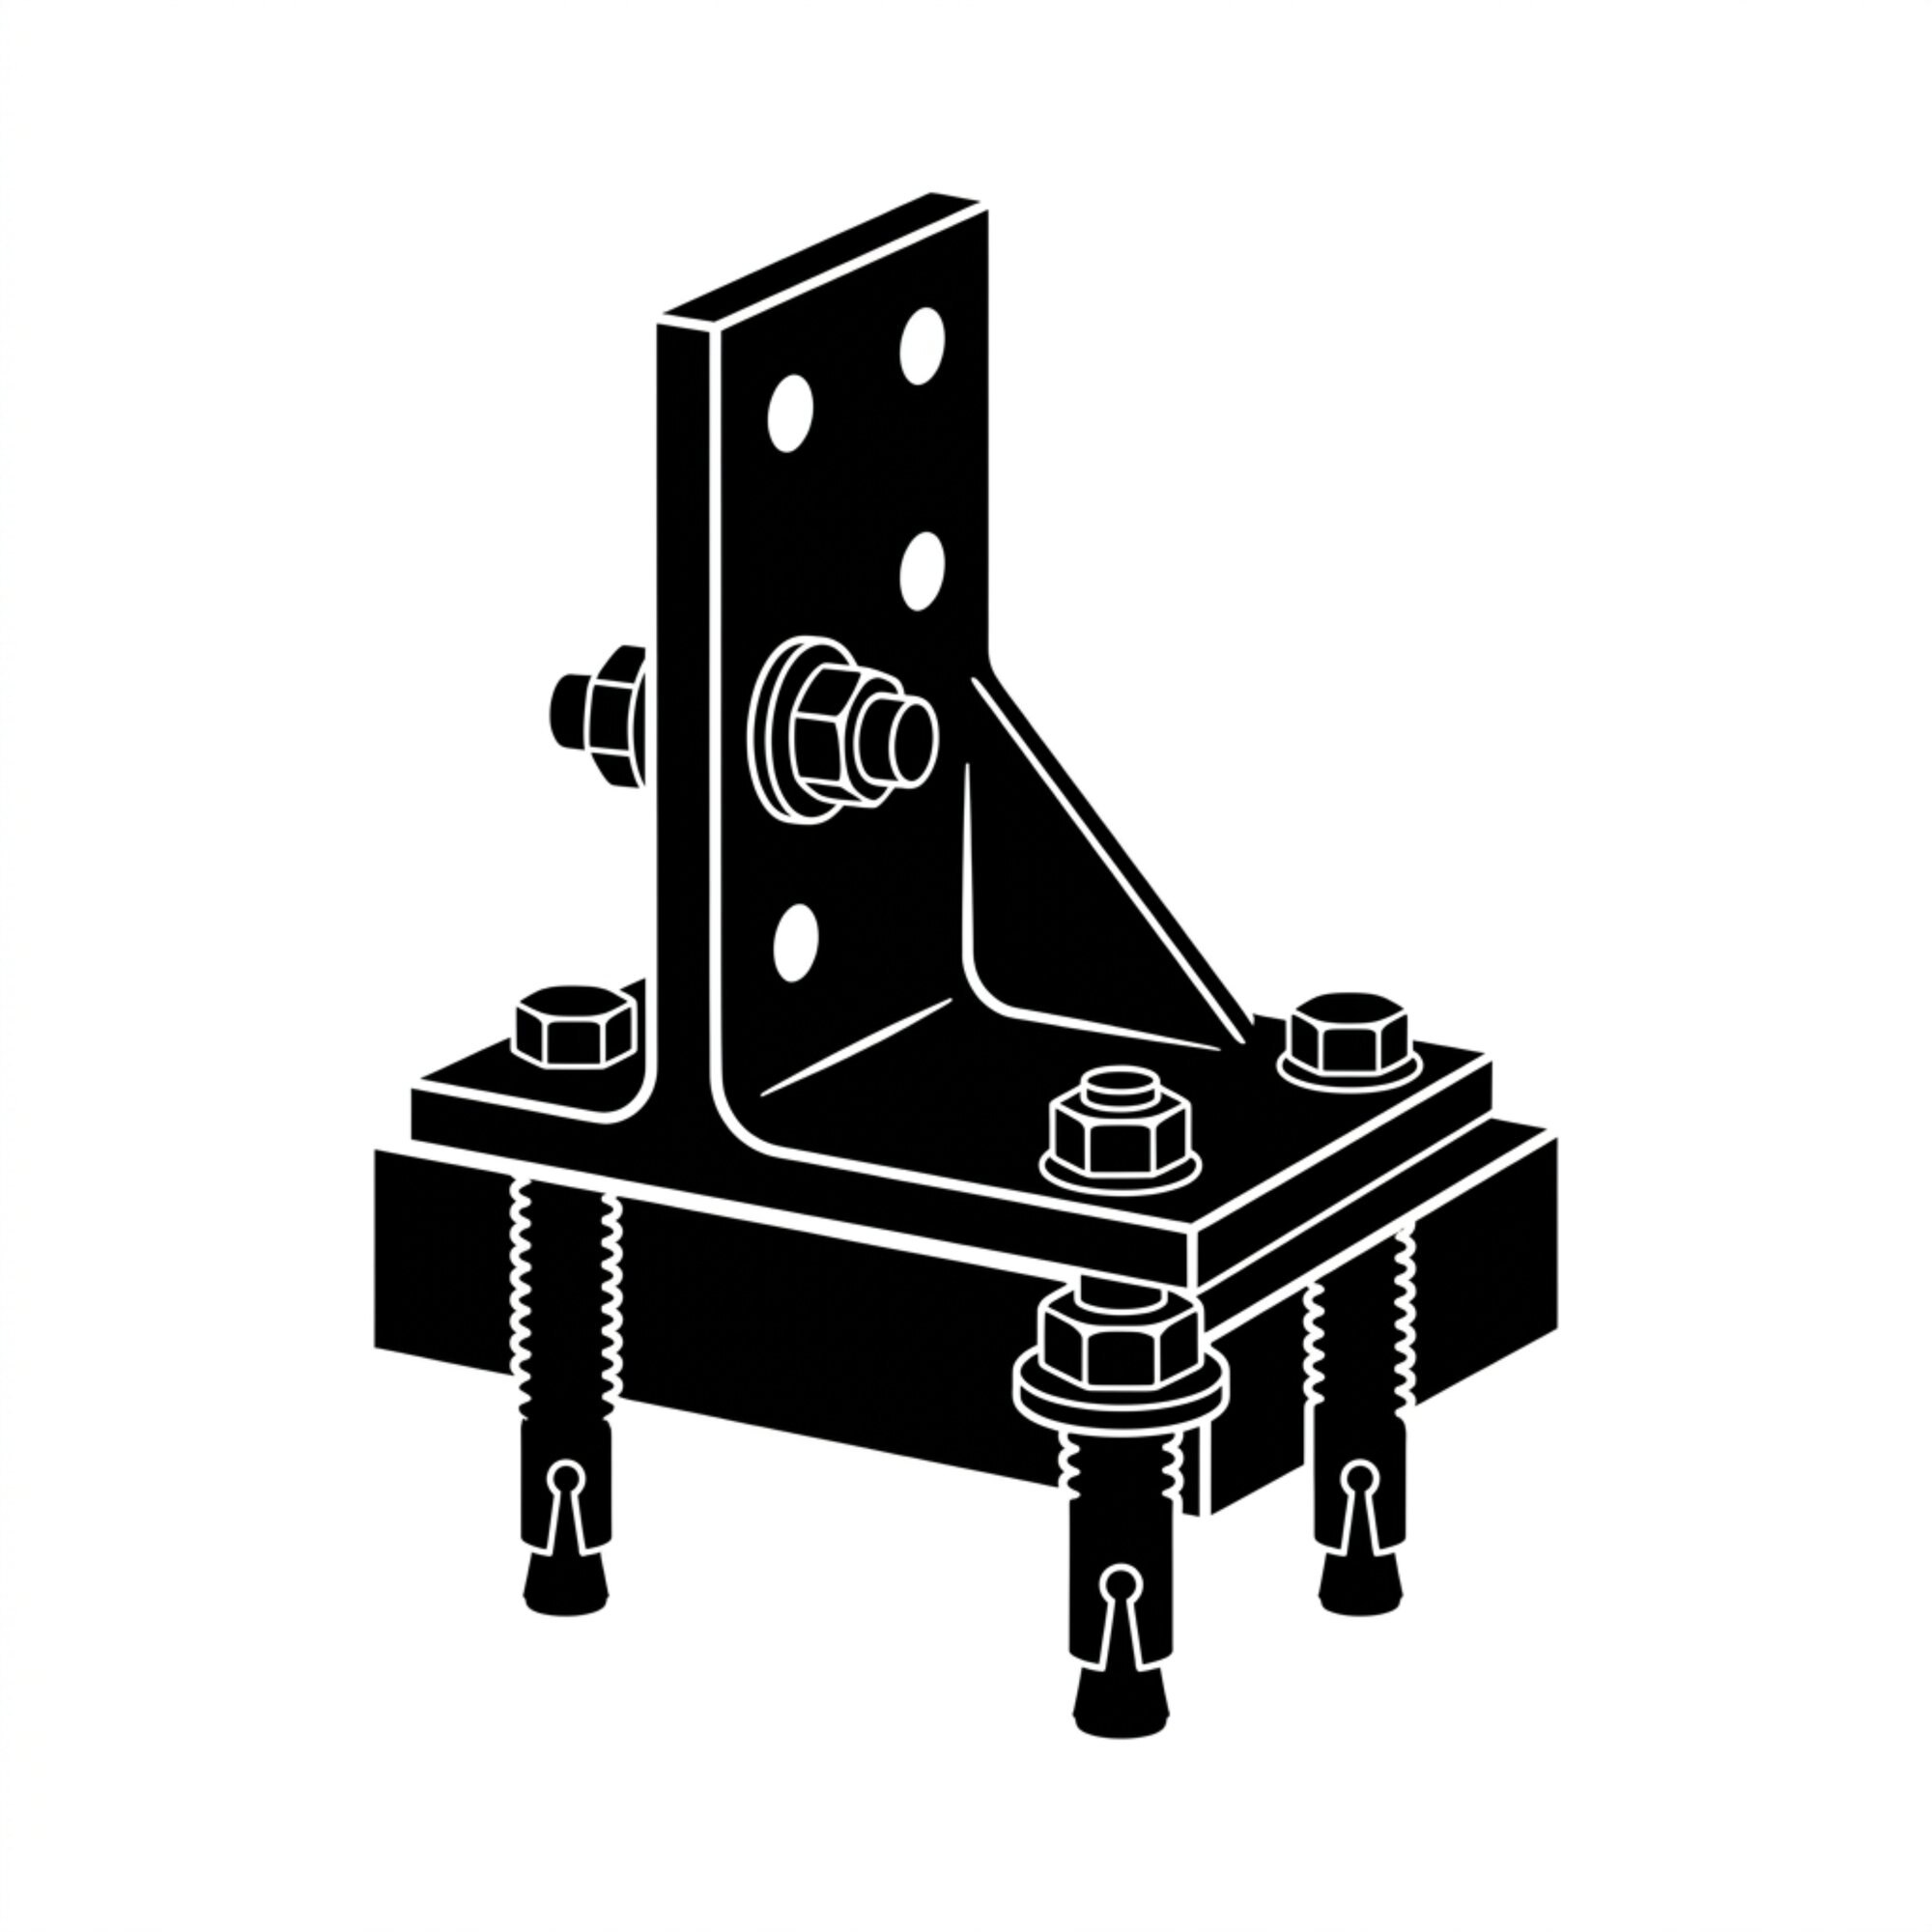
Pratikte en sık yapılan hata, sıkma elemanlarını doğrudan ince bir duvarın veya işlenecek yüzeyin üzerine yerleştirmektir. Bu durumda parça sıkılırken deforme olur ve işlemeden sonra serbest bırakıldığında ölçü bozulur. Sıkma noktalarını, mümkünse rijit bölgelere ve konumlandırma elemanlarının karşısına gelecek şekilde seçin.
Aşağıdaki görselde, bir gövde parçası için referans yüzeylerin ve sıkma noktalarının nasıl ayrıldığını görebilirsiniz:
Kesme Kuvvetleri ve Kuvvet Yönüne Karşı Tasarım
Fikstürün görevi, işleme sırasında parçayı yerinde tutmaktır. Bunun için hangi kuvvetlerin, hangi yönde ve hangi büyüklükte etki ettiğini bilmek gerekir. Frezede bu kuvvetler genellikle şu bileşenlerden oluşur:
- Kesme kuvveti: Takımın malzemeyi koparırken parçaya uyguladığı ana kuvvet. Yönü ve büyüklüğü kesme parametrelerine ve takım geometrisine bağlıdır.
- İtme ve çekme kuvvetleri: Özellikle eksenel dalma veya yan frezelemede parçayı tezgah yatağından uzaklaştırmaya çalışan bileşenler.
- Titreşim kaynaklı dinamik yükler: Uzun çıkıntılı takımlarda ve rijit olmayan bağlamada ortaya çıkar.
Temel kural şudur: Kesme kuvvetleri mümkün olduğunca sıkma kuvvetine değil, rijit bir destek yapısına aktarılmalıdır. Fikstür tasarımcısı, kesme kuvvetinin parçayı konumlandırma elemanlarına doğru itecek şekilde bir düzen kurmalıdır. Sıkma kuvveti ise parçayı bu elemanlara bastırmalı ve hareket etmesini engellemelidir.
Pratik bir kontrol listesi:
- Kesme yönünü çizim üzerinde işaretleyin ve bu yönün tüm destek elemanlarına göre konumunu kontrol edin.
- Sıkma kuvvetini, kesme kuvvetinin en büyük olduğu bölgeye yakın bir noktada ve tek noktada değil, uygun bir dağılımla uygulayın.
- İnce kesitlerde destek bloğu veya ek payanda kullanarak parçanın işleme sırasında esnemesini önleyin.
- Kaba işleme ile ince işleme için farklı kuvvet senaryolarını ayrı ayrı değerlendirin. Kaba işlemede en büyük kuvvetler oluşur, ancak ince işlemede hassasiyet daha önemlidir.
Kuvvet değerlerini kesin olarak hesaplamak için kesme parametreleri, takım tipi ve malzeme özellikleri gerekir. Bu hesaplar tasarım aşamasında yaklaşık olarak yapılabilir; ancak prototip denemelerinde gözlenen titreşim ve yüzey kalitesi, tasarımın doğrulanmasında en güvenilir kaynaktır.
Malzeme Seçimi ve Gövde Tasarımı
Fikstürün gövdesi, tüm bağlama elemanlarını taşıyan ve kesme kuvvetlerini tezgah tablasına aktaran ana yapıdır. Gövde malzemesi, rijitlik, sönümleme kapasitesi, ağırlık ve maliyet arasında denge kurularak seçilmelidir.
| Malzeme | Öne Çıkan Özellik | Tipik Kullanım Alanı |
|---|---|---|
| Gri dökme demir | İyi titreşim sönümleme, işlenebilirlik | Ağır ve titreşime duyarlı işlerde gövde ve taban plakaları |
| Çelik (St37, St52 gibi) | Yüksek rijitlik, kaynak ve işleme kolaylığı | Kaynaklı gövdeler, sıkma kolları, destek elemanları |
| Alüminyum alaşımları | Hafiflik, kolay taşınabilirlik | Hafif parçalar ve sık değişen küçük fikstürler |
| Sertleştirilmiş takım çeliği | Aşınma direnci | Konumlandırma pimleri, kılavuz bloklar, temas yüzeyleri |
Gövde tasarımında dikkat edilmesi gereken noktalar şunlardır:
- Rijitlik: Gövdeyi tek parça ve kalın kesitli tutmak, ince levhalara göre çoğu zaman daha iyi sonuç verir. Gerekirse kaburga ile destekleyin.
- Tezgah bağlantısı: Tezgah tablasındaki T-yuvaları veya bağlantı delikleri ile uyumlu, taşıma ve bağlama kolaylığı sağlayan bir taban tasarlayın.
- Yüzey işlemleri: Konumlandırma yüzeylerini taşlanmış veya frezelenmiş olarak hazırlayın. Taban yüzeyinin düz olması, tüm fikstürün tezgaha oturmasını belirler.
- Talaş ve soğutma sıvısı yönetimi: Talaşın birikeceği boşlukları ve sıvının akıp gideceği kanalları düşünün. Talaş birikmesi konumlandırma yüzeylerini hızla bozar.
- Ağırlık: Operatörün fikstürü kaldırıp yerleştirebilmesi gerekir. Gereksiz kütleyi azaltmak için boşaltma ve hafifletme delikleri kullanılabilir, ancak rijitliğe zarar vermemelidir.
Takım Erişimi ve Çakışma Kontrolü
Fikstür ne kadar sağlam olursa olsun, takımın işlenecek bölgeye ulaşamıyorsa tasarım başarısız demektir. Takım erişimi, özellikle kapalı cepler, derin oyuklar ve birden fazla yüzeyin tek bağlamada işlenmesi gereken durumlarda kritik hale gelir.
Tasarım aşamasında şu kontroller yapılmalıdır:
- Çakışma simülasyonu: Takım tutucusu, takım uzunluğu ve iş mili kafası ile fikstür elemanları arasında çarpışma olup olmadığını CAM yazılımında veya en azından 2 boyutlu çizimlerde kontrol edin.
- Takım uzunluğu: Uzun takımlar titreşim riskini artırır. Mümkünse daha kısa takım kullanacak şekilde fikstürü ve parça bağlama yönünü planlayın.
- Çok yüzlü işleme: Parçanın birden fazla yüzünün işlenmesi gerekiyorsa, fikstürde açık kalan yüzeylerin ne kadarının takıma açık olduğunu kontrol edin.
- Sıkma elemanlarının konumu: Sıkma elemanları takım yolunun üzerine gelmemelidir. Aksi halde ya takım zarar görür ya da sıkma elemanı işleme sırasında hasar alır.
Pratikte sık karşılaşılan bir sorun, fikstürün yüksekliğinin takım boyu ile birlikte düşünülmemesidir. Fikstür çok yüksek olursa iş mili kafası parçaya veya fikstüre çarpabilir. Çok alçak olursa da takım tutucu yeterince serbest hareket edemez.
Konumlandırma ve Tekrarlanabilirlik
Konumlandırma, parçanın fikstüre göre tam olarak nerede duracağını belirleyen tasarım aşamasıdır. Tekrarlanabilirlik ise aynı parçanın her seferinde aynı konuma gelmesi anlamına gelir. Bu iki kavram birbirinden ayrılamaz.
Konumlandırmada iyi bir başlangıç, parçanın altı serbestlik derecesini (üç eksende öteleme, üç eksende dönme) kısıtlamaktır. Bu kısıtlama, düzenli bir referans sistemi ile sağlanır.
3-2-1 Prensibi ile Referans Yüzeyleri
Prensipte parça üç noktada bir ana yüzeye, iki noktada bir yan yüzeye ve bir noktada bir üçüncü yüzeye dayanır. Böylece altı serbestlik derecesi kısıtlanmış olur.
- Ana yüzey (3 nokta): Parçanın en büyük ve en düz yüzeyi seçilir. Üç destek noktası, parçanın bu yüzeyde dengeli oturmasını sağlar ve düzlemi tanımlar.
- Yan yüzey (2 nokta): İkinci referans yüzeyde iki nokta, parçanın bir eksen etrafında dönmesini engeller.
- Son yüzey (1 nokta): Üçüncü yüzeyde tek bir nokta, parçanın kalan eksende kaymasını önler.
Bu prensibin uygulanabilmesi için referans yüzeylerin çizimde işaretlenmiş olması ve parça üzerinde gerçekten düz ve temiz olması gerekir. Döküm veya dövme parçalarda yüzeyler düzensiz olabilir. Bu durumda işlenmiş bir referans yüzeyi, ilk işlem olarak hazırlanmalıdır.
Pim ve Blokların Yerleşimi
Konumlandırma pimleri ve destek blokları, 3-2-1 prensibinin fiziksel karşılığıdır. Yerleşimlerinde şu noktalara dikkat edin:
- Pimlerin çapı ve toleransı: Pim, parçadaki bir delik veya kanala oturuyorsa, delik-pim uyumu fonksiyonel ihtiyaca göre seçilmelidir. Çok sıkı geçme parçanın yerleşmesini zorlaştırır, çok gevşek geçme ise konum hatası üretir.
- Pimlerin yerleşimi: İki pim birbirinden mümkün olduğunca uzakta olmalıdır. Pimler yakın olursa parçanın dönme hatasını kontrol etmek zorlaşır.
- Sabit ve ayarlanabilir destekler: Döküm parçalarda yüzey düzensizliği varsa, ayarlanabilir destekler kullanılır. Ancak bu destekler sıkıldıktan sonra sabitlenmeli ve periyodik kontrol edilmelidir.
- Yüzey temasının türü: Temas yüzeyinin sertleştirilmiş olması, zamanla oluşan aşınmayı azaltır ve konum kaymasını geciktirir.
Aşağıdaki görselde, konumlandırma pimlerinin ve destek bloklarının tipik bir yerleşim düzenini görebilirsiniz:
Hızlı Bağlama Elemanları ve Operatör Ergonomisi
Seri üretimde bağlama süresi doğrudan üretim kapasitesini etkiler. Operatörün her parça için vidayı elle tekrar tekrar sıkması, hem zaman kaybına hem de yorgunluğa yol açar. Bu nedenle hızlı bağlama elemanları, özellikle tekrarlı işlerde değerlendirilmelidir.
Yaygın kullanılan bağlama elemanları şunlardır:
- Eksantrik kollar: Hızlı açılıp kapanır, basit yapıdadır ve orta hafiflikte parçalarda iyi çalışır.
- Pnömatik veya hidrolik silindirler: Sabit ve tekrarlanabilir sıkma kuvveti sağlar. Hava veya yağ beslemesi gerektirdiği için tezgahın altyapısının uygun olması gerekir.
- Kama ve cıvata sistemleri: Düşük maliyetlidir, ancak sıkma kuvvetinin operatöre bağlı olduğu unutulmamalıdır.
- Hızlı değişim plakaları: Birden fazla parça tipini aynı tabana bağlamak için kullanılır.
Operatör ergonomisi için şu noktalar önemlidir:
- Sıkma kolları, operatörün hareket alanı içinde ve kesme bölgesinden uzakta olmalıdır.
- Parça yükleme yüksekliği, operatörün belini zorlamayacak seviyede olmalıdır.
- Sıkma ve açma hareketleri, kolay anlaşılır ve tek yönlü olmalıdır. Karışık hareketler hata riskini artırır.
- Fikstürdeki keskin köşeler ve çıkıntılar, el yaralanmalarına yol açabilir. Kenarları pahlayın veya yuvarlayın.
Hızlı bağlama elemanları seçilirken sıkma kuvvetinin yeterli olup olmadığı mutlaka kontrol edilmelidir. Hızlı bağlama, güvenli bağlamanın yerine geçmemelidir.
Üretim Hacmine Göre Standart mı Özel mi Fikstür?
Her iş için özel bir fikstür tasarlamak ideal gibi görünebilir, ancak her zaman ekonomik değildir. Karar verirken üretim hacmi, parça çeşitliliği, tasarım süresi ve bakım maliyeti birlikte düşünülmelidir.
| Durum | Önerilen Yaklaşım |
|---|---|
| Düşük hacim, çok sayıda farklı parça | Modüler standart fikstür sistemleri ve esnek bağlama elemanları |
| Orta hacim, tekrarlı ama sınırlı parça ailesi | Standart taban üzerine özel bağlama adaptörleri |
| Yüksek hacim, tek parça tipi | Tamamen özel, hızlı bağlamalı ve otomasyona uygun fikstür |
| Karmaşık geometri, yüksek hassasiyet | Özel fikstür, ölçüm ve doğrulama adımları ile birlikte |
Modüler sistemlerin avantajı, parça değiştiğinde tüm fikstürü yeniden yapmak yerine yalnızca bağlama adaptörlerini değiştirebilmenizdir. Özel fikstürün avantajı ise en yüksek tekrarlanabilirlik ve en kısa bağlama süresini sağlamasıdır. Bu iki yaklaşım birbirinin alternatifi değil, üretim stratejisinin farklı katmanlarıdır.
Test, Kontrol ve Periyodik Bakım
Fikstür tasarlanıp üretildikten sonra doğrudan seri üretime geçmek risklidir. Önce bir ilk parça denemesi yapılmalı, ardından ölçüm ve kontrol süreci uygulanmalıdır.
Devreye Alma Testi
- Fikstürü tezgaha bağlayın ve tabanın düzlemini bir gösterge ile kontrol edin.
- İlk parçayı yerleştirin ve konumlandırma elemanlarının temas durumunu gözle ve gerekiyorsa boya izi ile kontrol edin.
- Sıkma kuvvetini kademeli olarak artırarak parçanın deforme olup olmadığını gözlemleyin.
- Kuru çalışma yapın. Takımı havada hareket ettirerek çarpışma riskini son kez kontrol edin.
- Kesme denemesi yapın ve ilk parçayı kritik boyutlar açısından ölçün.
Periyodik Bakım
Fikstürün tasarım ömrü boyunca doğru çalışması, düzenli bakıma bağlıdır. Aşağıdaki kontroller bir bakım planına eklenebilir:
- Konumlandırma yüzeyleri: Talaş, yağ ve çapak birikimi olup olmadığını her vardiyada kontrol edin. Aşınma veya ezilme varsa yüzeyi yeniden taşlayın veya değiştirin.
- Pimler ve bloklar: Gevşeme, aşınma ve çapak için periyodik kontrol yapın.
- Sıkma mekanizması: Pnömatik veya hidrolik bağlantıların sızdırmazlığını, yay ve mafsalların durumunu kontrol edin.
- Cıvata bağlantıları: Titreşimle gevşeyen bağlantılar için tork kontrolü yapın.
- Ölçüm kayıtları: İlk parça ölçümlerini kaydedin. Ölçümlerdeki kademeli kayma, fikstürde bir sorun olabileceğinin erken işaretidir.
Bakımı ihmal edilen bir fikstür, zamanla fark edilmeden konum hatası üretmeye başlar. Bu nedenle fikstür bir takım gibi, kendine ait bir bakım kaydı ve sorumlusu olan bir ekipman olarak değerlendirilmelidir.
Sonuç olarak, freze tezgahı fikstür tasarımı; parça analizi, kuvvet yönetimi, malzeme seçimi, takım erişimi, konumlandırma, operatör güvenliği ve bakım planı gibi birbirine bağlı kararların bir bütünüdür. Bu adımları sırayla ve dikkatle uygulayan bir tasarım, hem üretim kalitesini hem de atölyenin verimliliğini kalıcı olarak yükseltir.