Freze tezgahında freze kesici takım seçimi yapılırken çoğu atölyenin odaklandığı ilk soru “hangi takım elimizde var?” olur. Oysa asıl soru, işlenecek malzemenin, tezgahın kapasitesinin ve hedeflenen yüzey kalitesinin birlikte nasıl bir takım gerektirdiğidir. Yanlış takım, parça başına kesme süresini uzatır, takım ömrünü kısaltır, yüzey kalitesini bozar ve sonunda maliyeti sessizce yükseltir. Doğru seçim ise daha yüksek ilerleme hızları, daha az takım değişimi ve daha öngörülebilir bir üretim anlamına gelir. Bu yazıda kesici takım türlerini, kaplama ve malzeme seçeneklerini, malzemeye göre pratik önerileri ve sık yapılan hataların nasıl teşhis edileceğini adım adım ele alıyoruz.
Kesici takım seçiminin üretim maliyetine etkisi
Bir freze işleminin maliyeti yalnızca tezgahın saatlik gideriyle ölçülmez. Takımın kendisi, takım değişim süresi, makinede geçirilen çevrim süresi, hurda oranı ve yeniden işleme ihtiyacı da toplam maliyetin parçasıdır. Kesici takım seçimi bu kalemlerin hemen hepsine doğrudan dokunur.
Örneğin tokluğu düşük bir takım, sert malzemede kısa sürede aşınır. Operatör bu durumda ya ilerlemeyi düşürür ya da takımı sık sık değiştirir. Her iki durumda da makine boşta bekler. Öte yandan çok sert ve kırılgan bir takımı titreşimli bir tezgahta kullanmak, ani çip kırılmalarına ve kırılan takım yüzünden parça hurdasına yol açabilir. Bu nedenle en ucuz takım, her zaman en düşük maliyetli takım değildir; asıl ölçüt, birim parça başına toplam kesme maliyetidir.
Pratik bir yaklaşım, her yeni işlem için kısa bir kayıt tutmaktır: kullanılan takım, devir, ilerleme, ölçülen takım ömrü ve yüzey sonucu. Birkaç hafta sonra bu kayıtlar, hangi takımın hangi malzemede gerçekten kazandırdığını gösterecektir.
Kesici takım türleri: Hangi işte hangi takım?
Freze takımları geometrilerine göre birkaç ana grupta toplanır. Her grubun belirli bir kesme görevi vardır ve yanlış grup seçimi, işin ne kadar iyi yapılabileceğini baştan sınırlar.
Parmak freze
Parmak frezeler, uçta ve çevrede kesme yapabilen en yaygın takım türüdür. Cep açma, kanal işleme, profil çevresi ve yan yüzey işlemlerinde kullanılır. Uç geometrisine göre düz uçlu, köşe radyüslü ve kaba işleme tipi olarak da bulunurlar. Köşe radyüslü takımlar, köşe kırılmasını azaltır ve takım ömrünü uzatır; bu nedenle genel amaçlı işlerde sık tercih edilir.
Parmak frezede dikkat edilmesi gereken en önemli nokta, takım çapına göre uzunluğun kontrol altında tutulmasıdır. Uzun bir takım, aynı devirde daha fazla eğilir ve titreşim üretir. Mümkünse daha kısa bir takım veya daha rijit bir tutucu tercih edilmelidir.
Yüzey freze
Yüzey frezeler, geniş düzlemlerin hızlı ve düzgün biçimde işlenmesi için kullanılır. Birden fazla kesici uca sahip olmaları sayesinde tek geçişte büyük bir alan temizleyebilirler. Yüzey kalitesi için uç geometrisinin ve uç yarıçapının doğru seçilmesi önemlidir. Ayrıca kesme sırasında takımın tezgah milinde doğru hizalanması, düzlemsellik açısından belirleyicidir.
Küresel uçlu freze
Küresel uçlu frezeler, kalıp boşluklarında, 3 eksenli serbest yüzey işlemelerinde ve yumuşak geçişlerin gerektiği her yerde kullanılır. Kesme noktası sürekli değiştiği için, eğimli yüzeylerde kesme hızı uçtan uzaklaştıkça artar. Uçta gerçek kesme hızı sıfıra yaklaştığından, bu bölgede ilerleme ve devir ayarları özellikle dikkatli yapılmalıdır. Pratik bir kural olarak, küresel uçlu takımların yan adım mesafesi hem yüzey pürüzlülüğünü hem de çevrim süresini doğrudan etkiler.
Kaba işleme takımları
Kaba işleme takımları, büyük miktarda malzemenin hızlı biçimde uzaklaştırılması için tasarlanmıştır. Kesici uçları genellikle daha büyük yarıçaplı ve daha kalın çekirdekli olur. Amaç yüzey kalitesi değil, malzeme kaldırma oranıdır. Kaba işlemeden sonra bırakılan payın düzgün olması, bitirme işleminde takımın sabit yük altında çalışmasını sağlar. Bu yüzden kaba işleme ile bitirme takımlarını birbirinden ayırmak, hem takım ömrü hem de parça kalitesi açısından faydalıdır.
Kaplamalar ve kesici uç malzemeleri: HSS, sert metal ve kaplamalı takımlar
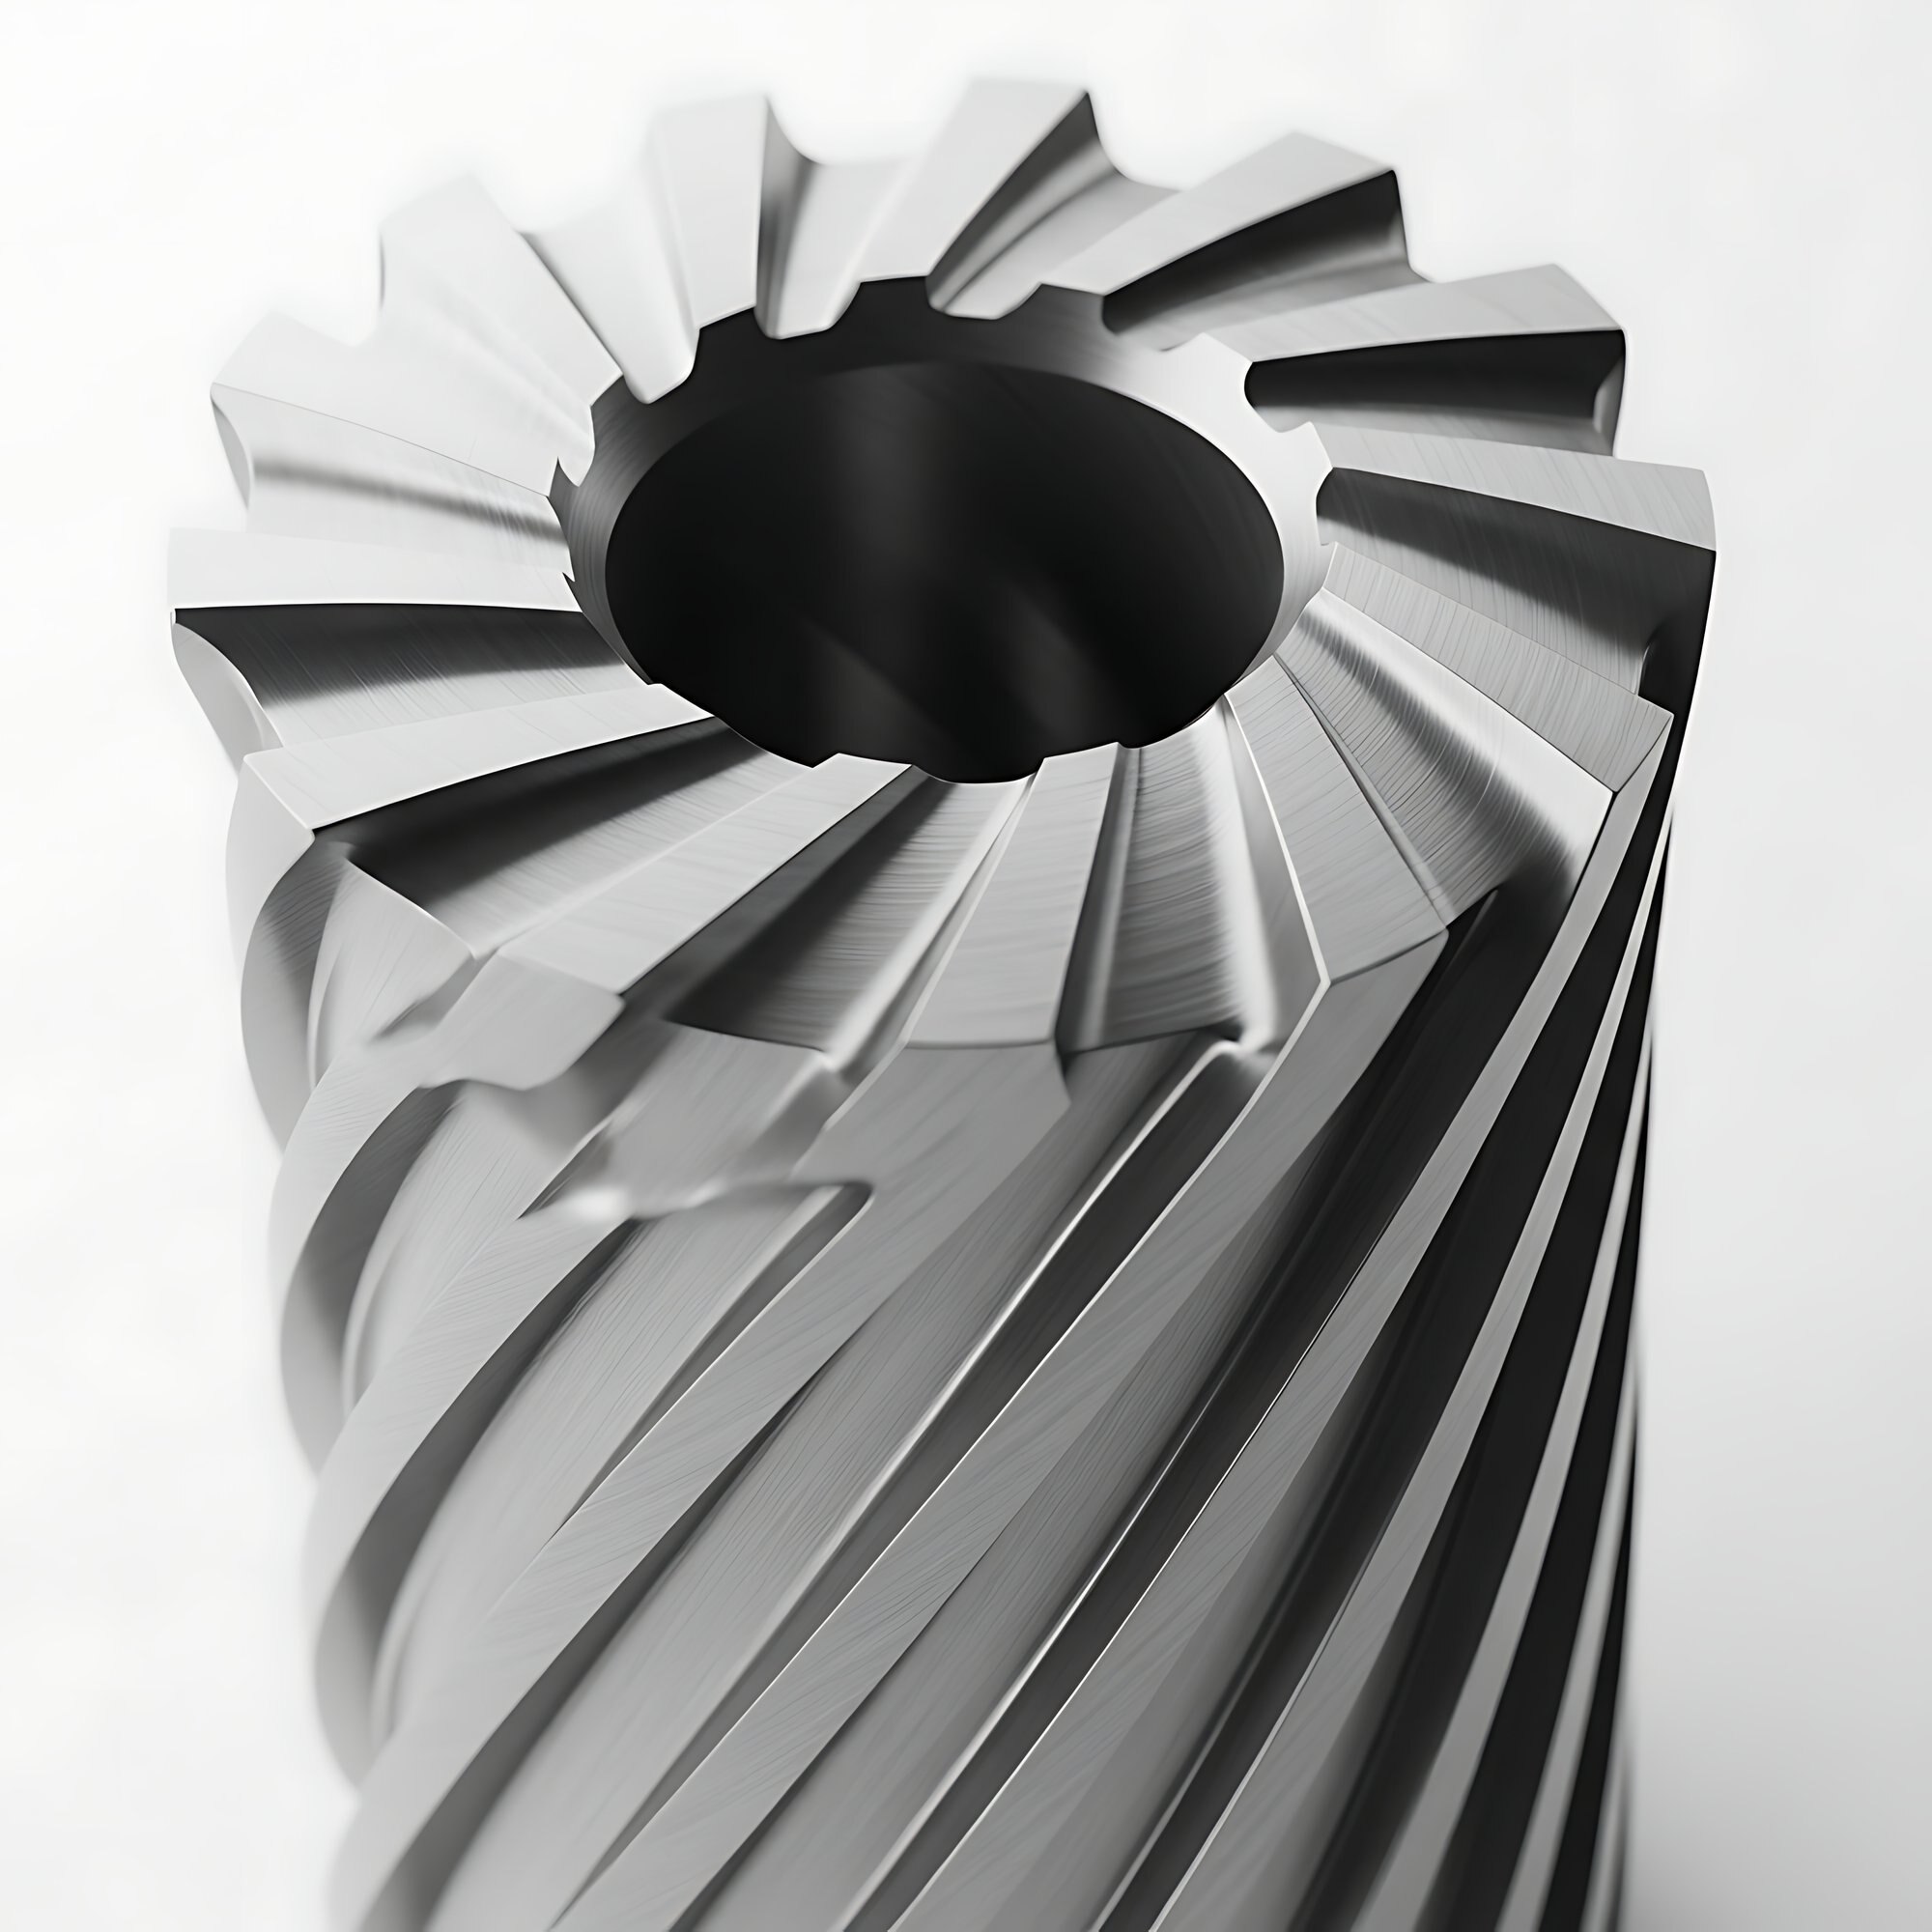
Takımın hangi geometride olduğu kadar, hangi malzemeden üretildiği ve üzerine hangi kaplamanın uygulandığı da performansı belirler. Burada üç ana başlık öne çıkar.
HSS (Yüksek hız çeliği)
HSS takımlar, sert metale göre daha tok ve daha ucuzdur. Titreşimli veya rijitliği düşük tezgahlarda, kesintili kesmelerde ve küçük seri üretimlerde hâlâ kullanışlıdır. Ancak sertlik ve ısıl dayanım sınırları düşüktür. Yüksek kesme hızlarında hızla yumuşar ve aşınır. Bu nedenle sertliği yüksek malzemelerde HSS takım, genellikle kısa ömürlü ve düşük verimli bir seçenek olur.
Sert metal (karbür)
Sert metal takımlar, yüksek sertlik ve ısıl dayanım sunar. Modern CNC freze uygulamalarında en yaygın malzeme budur. Daha yüksek kesme hızlarına ve ilerlemelere izin verir, ancak kırılgandır. Bu nedenle rijit tezgah, doğru tutucu ve düzgün kesme koşulu gerektirir. Sert metalde tane boyutu ve kobalt oranı da önemlidir: daha ince taneli karbürler sertliği artırır, daha yüksek kobalt oranı ise tokluğu artırır. Hangi kalitenin seçileceği, işlenecek malzeme ve kesme türüne göre belirlenmelidir.
Kaplamalar
Kaplamalar, takımın yüzeyine ince bir sert tabaka uygulayarak sürtünmeyi azaltır ve ısıl dayanımı artırır. Sık karşılaşılan kaplama türleri şunlardır:
- TiN (titanyum nitrür): Altın rengi, genel amaçlı, düşük-orta hızlı işler için temel bir kaplamadır.
- TiAlN (titanyum alüminyum nitrür): Yüksek sıcaklık dayanımı sunar; çelik ve paslanmaz çelik gibi ısı üreten malzemelerde yaygın tercih edilir.
- AlCrN (alüminyum krom nitrür): Yüksek sıcaklıkta oksidasyona karşı iyi direnç gösterir; kuru veya az soğutmalı işlemelerde kullanışlıdır.
- DLC (elmas benzeri karbon): Alüminyum ve yapışkan malzemelerde kenar birikimini azaltmak için tercih edilir.
Kaplama seçimi yaparken dikkat edilmesi gereken nokta, kaplamanın sadece bir “süper güç” olmadığıdır. Her kaplamanın belirli bir sıcaklık aralığı, belirli bir malzeme ile uyumu ve belirli bir kesme davranışı vardır. Örneğin alüminyum işlerken TiAlN gibi yüksek sıcaklık kaplamaları kenar birikimine yardımcı olmayabilir; burada parlak veya DLC benzeri yüzeyler daha uygun olabilir.
Malzemeye göre seçim: Çelik, paslanmaz çelik, alüminyum ve dökme demir
Aşağıdaki öneriler genel yönlendirme amacıyla verilmiştir. Kesme hızı, ilerleme ve talaş derinliği gibi değerler, takım üreticisinin katalog verileriyle ve kendi tezgah koşullarınızla mutlaka doğrulanmalıdır.
Karbon ve alaşımlı çelik: Bu grup, freze işlemede en dengeli malzemedir. Sert metal parmak frezeler, TiN veya TiAlN kaplamalarla birlikte çoğu uygulamada iyi sonuç verir. Sertlik arttıkça kesme hızı düşürülmeli ve kaba işleme ile bitirme aşamaları ayrılmalıdır. Sertleştirilmiş çeliklerde ise daha yüksek sertlikte karbür kaliteleri ve kaplamalı takımlar gerekebilir.
Paslanmaz çelik: Bu malzemede en sık yaşanan sorun, ısının kesme bölgesinde toplanması ve takım kenarında sertleşme yaratmasıdır. Bu yüzden keskin geometriye sahip, pozitif talaş açılı takımlar tercih edilir. Ayrıca çok düşük ilerlemede çalışmak, takımın malzemeyi yüzeyde “sürtmesine” ve sertleşen yüzeyi tekrar kesmesine yol açar. Talaş kalınlığının yeterli olması, paslanmaz çelikte özellikle önemlidir. TiAlN veya AlCrN kaplamalar, bu uygulamada yaygın tercih edilen seçeneklerdir.
Alüminyum: Alüminyum, yüksek kesme hızlarına ve geniş ilerlemelere izin verir. Ancak yapışkan olduğu için takım kenarında malzeme birikmesi (kenar birikimi) en sık görülen sorundur. Bu nedenle parlak yüzeyli, yüksek talaş tahliye kapasiteli ve keskin kenarlı takımlar kullanılmalıdır. DLC veya parlak yüzeyli sert metal takımlar bu uygulamada iyi bir başlangıç noktasıdır. Soğutma sıvısı veya hava ile talaşın uzaklaştırılması da yüzey kalitesi için kritiktir.
Dökme demir: Dökme demir, talaşı kırık ve kısa oluşturduğu için sert metal takımlara uygundur. Ancak içindeki serbest grafit ve sert kalıntılar nedeniyle aşındırıcıdır. Kenar aşınması genellikle hızla ilerler. Bu nedenle aşınmaya dayanıklı sert metal kaliteleri ve uygun kaplamalar tercih edilmelidir. Kuru işleme yaygındır; ancak bazı işlerde hava üfleme ile talaş kontrolü yapılmalıdır. Kaba işlemede talaş derinliğini artırmak, sürtünmeyi azaltmaya yardımcı olabilir.
| Malzeme | Önerilen takım yapısı | Dikkat edilecek nokta |
|---|---|---|
| Karbon ve alaşımlı çelik | Sert metal, TiN veya TiAlN kaplı | Sertlik arttıkça devir düşürülmeli |
| Paslanmaz çelik | Keskin geometri, TiAlN veya AlCrN | Yetersiz ilerleme sertleşmeye yol açar |
| Alüminyum | Parlak yüzeyli sert metal, DLC | Kenar birikimi ve talaş tahliyesi |
| Dökme demir | Aşınmaya dayanıklı sert metal | Abrasif aşınma, kuru işlemede talaş kontrolü |
Kesme hızı, ilerleme ve talaş derinliği ile takım uyumu
Üç parametrenin birbiriyle ilişkisi
Kesme hızı (vc), ilerleme (f) ve talaş derinliği (ap, radyal derinlik ae ile birlikte) birbirinden bağımsız değildir. Biri değiştiğinde diğerlerinin de gözden geçirilmesi gerekir. Yüksek kesme hızı, ısıyı artırır ve takım ucunu yumuşatabilir. Çok düşük ilerleme ise talaş kalınlığını azaltır ve takımın malzemeyi kesmek yerine sürtmesine neden olur. Talaş derinliği çok küçük olduğunda da aynı sorun yaşanır. Bu yüzden uygun bir çalışma aralığı bulmak, hem takım ömrü hem de yüzey kalitesi için şarttır.
Başlangıç için pratik yaklaşım
- Takım üreticisinin malzeme ve takım çapına göre verdiği başlangıç değerlerini kaynak olarak alın.
- Tezgahın rijitliğini ve tutucunun durumunu hesaba katarak bu değerlerin altında bir başlangıç yapın.
- İlk birkaç parçada ses, talaş rengi ve titreşimi gözlemleyin. Titreşim veya ciyaklama varsa devri veya talaş derinliğini değiştirin.
- Takım aşınmasını kontrol ederek ilerleme ve devri kademeli olarak artırın.
- Bulduğunuz uygun değerleri makine programında ve iş talimatında kayıt altına alın.
Talaş rengi de önemli bir göstergedir. Çelikte koyulaşan veya mavileşen talaş, ısının yüksek olduğunu gösterir. Alüminyumda aşırı yapışma ve parlak sarıya kayan talaş ise kenar birikimine işaret edebilir. Talaş rengini düzenli kontrol etmek, kesme koşullarını ayarlamanın en ucuz yoludur.
Tezgah ve tutucu uyumu: Rijitlik, tutucu tipi ve titreşim kontrolü
Mükemmel bir kesici takım bile zayıf bir tezgahta veya uygun olmayan bir tutucuda beklenen performansı veremez. Rijitlik, takım ömrü ve yüzey kalitesinin en kritik altyapı unsurlarından biridir.
Tutucu tipleri
Freze tutucuları, takımı tezgah miline bağlayan ara parçadır ve tutuculuk hassasiyeti doğrudan titreşimi etkiler. Yaygın tipler arasında pens tutucular (ER), hidrolik tutucular, termal büzüştirme tutucular ve kuvvetli tutma sağlayan kısa tutucular sayılabilir. Hidrolik ve termal tutucular, takımı çok yüksek tutma kuvveti ve koaksiyellikle bağladıkları için yüksek hızlı ve hassas işlerde avantajlıdır. Pens tutucular ise geniş bir uygulama yelpazesine sahiptir ve ekonomiktir, fakat tutma hassasiyeti ve sönümleme açısından daha zayıf olabilir.
Titreşim ve sarkma
Titreşim, parmak frezede en sık görülen sorundur. Takım uzunluğu çapına göre arttıkça rijitlik hızla düşer. Bu nedenle mümkün olduğunca kısa takım ve kısa tutucu kullanın. Kenar dışarı çıkma miktarını (takımın tutucudan çıkan boyu) gerekli minimumda tutmak, titreşimi azaltmanın en etkili yollarından biridir. Titreşim sönümleyici tutucular da uzun takım kullanımını gerektiren işlerde değerlendirilebilir.
Tezgah kontrolü
Tezgah yatakları, kızak boşlukları ve mil rulmanlarının durumu da titreşimi etkiler. Yıpranmış bir tezgahta, en iyi takım bile düzgün yüzey vermeyebilir. Düzenli bakım, kızak boşluğunun ayarlanması ve mil rulmanlarının kontrolü, kesme kalitesinin temelidir.
Kesici takım ömrünü uzatmak için pratik bakım ve kontrol listesi
Takım ömrü, yalnızca doğru seçimle değil, düzenli bakım ve kontrolle de uzar. Aşağıdaki liste, atölyede günlük ve haftalık olarak uygulanabilecek pratik adımları içerir:
- Takımı kullanmadan önce kenar kırığı, çatlak veya birikmiş talaş olup olmadığını büyüteçle kontrol edin.
- Tutucu ve kolet yüzeylerini temiz tutun; talaş veya toz kalıntısı, eksenlik bozulmasına yol açar.
- Takımları doğru kutularında, birbirine değmeyecek şekilde saklayın. Sert metal kenarları darbeden kolayca zarar görür.
- Takım ömrünü ve kullanılan parça sayısını bir kayda işleyin; böylece değişim zamanını tahmin etmek kolaylaşır.
- Soğutma sıvısı konsantrasyonunu ve temizliğini düzenli kontrol edin. Yanlış konsantrasyon, hem takım ömrünü hem de yüzeyi olumsuz etkiler.
- Takımı yeniden bilemeden önce üreticinin önerdiği aşınma sınırını kontrol edin; geç bileme, takım gövdesine zarar verebilir.
- Her iş değişiminde tutucu, kolet ve kesici arasındaki bağlantıyı yeniden kontrol edin.
Sık yapılan hatalar ve hızlı teşhis: Aşınma, çip kırılması ve yüzey bozulması
Sorunları hızlı teşhis etmek, sadece takımı değiştirmekten daha değerlidir. Çünkü aynı görünen belirtiler farklı nedenlerden kaynaklanabilir. Aşağıdaki tablo, sık görülen belirtiler ve olası nedenler için bir başlangıç noktası sunar:
| Belirti | Olası neden | Önerilen ilk adım |
|---|---|---|
| Kenarda hızlı aşınma | Kesme hızının yüksek olması, yanlış kaplama, aşındırıcı malzeme | Devri düşürün, kaplamayı malzemeye göre gözden geçirin |
| Çip (küçük kırık) oluşumu | Kesintili kesme, düşük tokluk, titreşim, aşırı talaş derinliği | Talaş derinliğini azaltın, tutucu ve dışarı çıkma miktarını kontrol edin |
| Yüzeyde ciyaklama veya dalgalanma | Titreşim, rijit olmayan tutucu, uzun takım | Takım uzunluğunu kısaltın, devri değiştirin, tezgah rulmanlarını kontrol edin |
| Yüzeyde kenar birikimi | Alüminyum veya yapışkan malzeme, düşük kesme hızı, yetersiz soğutma | Parlak yüzeyli takım seçin, talaş tahliyesini iyileştirin |
| Yüzeyde sert tabaka veya yanık izi | Paslanmaz çelikte düşük ilerleme, körelmiş takım | İlerlemeyi artırın, takımı değiştirin veya yeniden bileyin |
Bu tabloda en sık yapılan hata, belirtiyi yanlış nedene bağlamaktır. Örneğin yüzeydeki dalgalanma çoğu zaman takımın körelmesinden değil, tutucunun gevşekliğinden kaynaklanır. Bu yüzden değişiklik yapmadan önce tek bir parametreyi değiştirip sonucu gözlemlemek daha sağlıklı bir yöntemdir.
Sonuç: Kendi üretim hattınız için karar verme adımları
Doğru freze kesici takım seçimi, tek bir kataloğa ya da tek bir takım markasına bağlı kalmakla değil, işlenen malzeme, tezgah kapasitesi ve üretim hedefi arasında bilinçli bir denge kurmakla mümkündür. Kendi hattınız için karar vermek üzere şu adımları izleyebilirsiniz:
- En sık işlediğiniz üç malzemeyi ve bu malzemelerdeki ana işlem tiplerini (kaba işleme, bitirme, cep, profil) listeleyin.
- Her işlem için mevcut takım ve kesme parametrelerini kayıt altına alın; takım ömrü, parça sayısı ve yüzey sonucunu not edin.
- Tezgah rijitliğini, tutucu tipini ve dışarı çıkma miktarlarını gözden geçirin. Gerekirse en çok sorun yaratan işler için tutucu iyileştirmesi yapın.
- Bir iş için iki farklı takım veya kaplama seçeneğini kontrollü şekilde deneyin ve maliyet, süre, yüzey kalitesi üzerinden karşılaştırın.
- Bulduğunuz en verimli kombinasyonu iş talimatına yazın ve operatörlerle paylaşın.
- Her üç ayda bir takım tüketim verilerini gözden geçirerek seçimi güncelleyin.
Unutmayın ki en iyi takım, sizin tezgahınızda, sizin malzemenizle, sizin ekibinizin kullanımında en öngörülebilir sonucu veren takımdır. Sistemli kayıt ve küçük, kontrollü denemelerle kurulan bu düzen, hem üretim gücünüzü artırır hem de maliyetlerinizi kalıcı biçimde düşürür.